


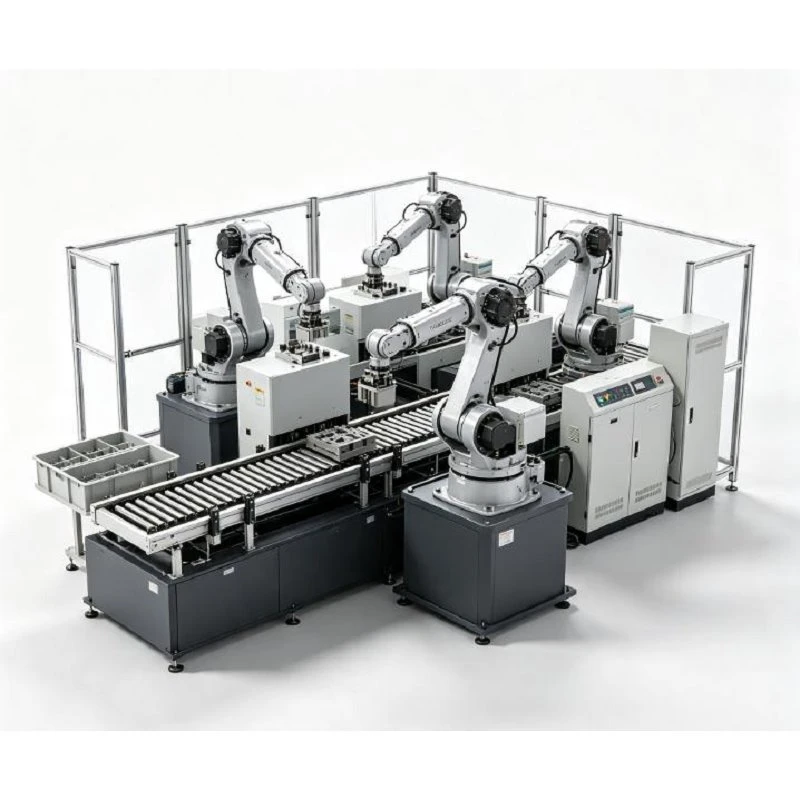
Viac{0}}strojový nakladací a vykladací robot
Viac{0}}obrábací systém zdieľa jedného priemyselného robota s niekoľkými CNC strojmi v rámci jednej bunky, čím sa eliminuje potreba vyhradených robotov na každej stanici.
Zatiaľ čo jeden CNC stroj je vo svojom obrábacom cykle, robot obsluhuje susedné stroje, ktoré dokončili svoj. Stav stroja, pohyb a priority manipulácie s materiálom sú plne synchronizované prostredníctvom centrálnej riadiacej architektúry.
Technické špecifikácie
|
Parameter |
Referenčná špecifikácia |
|
Typ robota |
Priemyselný kĺbový robot |
|
Možnosti osi |
4-os / 6-os |
|
Možnosti užitočného zaťaženia |
50 kg / 100 kg / do 210 kg |
|
Pracovný rádius |
Až približne 2732 mm pre príslušné konfigurácie |
|
Opakovateľnosť |
Až do približne ±0,08 mm / ±0,15 mm v závislosti od modelu robota |
|
Trieda ochrany |
Až IP63 pre príslušné konfigurácie |
|
Inštalácia |
Namontované na-podlahu alebo na lineárnu-koľajnicu- |
|
Konfigurácia CNC |
Viac{0}}strojov, závisí od aplikácie |
|
Systém pohonu |
Poháňaný servomotorom |
|
Ovládač |
Riadenie priemyselného robota + PLC |
Kľúčové výhody
Nižšia kapitálová investícia:Obsluha viacerých strojov jedným robotom výrazne znižuje náklady na hardvér a inštaláciu v porovnaní s jednoúčelovými{0}}robotmi s jedným strojom.
Maximálny pracovný čas robota:Robot vykonáva produktívne manipulačné úlohy na iných staniciach, zatiaľ čo stroj beží, čím sa eliminuje prestoj robota.
Konzistentná kvalita dielov a načasovanie:Automatizované cykly nakladania/vykladania eliminujú variabilitu ľudského operátora a zaisťujú konzistentnú opakovateľnosť polohovania.
Centralizované riadenie výroby:Stav stroja, pohyby robota, bezpečnostné blokovania a prioritné fronty sú bezproblémovo riadené v rámci jedného jednotného riadiaceho systému.
Znížená únava operátora:Pracovníci na zmeny sú oslobodení od nepretržitej ručnej manipulácie s materiálom, aby sa mohli sústrediť na kontrolu kvality, výmenu nástrojov a dohľad nad bunkami.
Priemyselné aplikácie
Automobilové komponenty:Hriadele, ložiská nábojov, polotovary ozubených kolies, brzdové kotúče, držiaky motora.
Presné strojárstvo a priemyselné diely:Telesá ventilov, hydraulické bloky, telesá čerpadiel, príruby, puzdrá.
Letectvo a energetika:Presné armatúry, komponenty turbín, konštrukčné kryty.
Výroba zdravotníckych pomôcok:Polotovary implantátov, presné telá prístrojov.
Architektúra systému
Jadro automatizácie:Priemyselný robot, viac{0}}riadiaca jednotka, centrálny PLC systém a komunikačné rozhranie-robota
Koniec-nástroja-Arm Tooling:Vlastné pneumatické, elektrické alebo magnetické uchopovače (jednoduché alebo dvojité)
Stanice na manipuláciu s dielmi:Stanice na nakladanie surových -dielov, stanice na vykladanie hotových dielov{1} a polohovacie zariadenia
Bezpečnosť a snímanie:Bezpečnostné oplotenie, blokovanie dverí, snímače detekcie dielov a monitorovanie stavu chápadla
Voliteľné moduly:Lineárna os pohybu, čistenie dielov (vyfukovanie vzduchu-), kontrola rozmerov, navádzanie zraku a triediace zariadenie
Operatívny pracovný postup
Vyzdvihnutie:Robot odoberá surový obrobok z palety, podnosu, regálu alebo dopravníka.
Podanie ruky:CNC vyšle signál "Cycle Complete"; robot overí bezpečnostné blokovania a vstúpi do stroja.
Výmena:Vykladá hotový diel zo skľučovadla/upínacieho prostriedku a nakladá surový obrobok. (Poznámka: Dvojité chápadlá vykonávajú túto výmenu v jednom zázname).
Overenie a spustenie:Detekcia časti sedadla potvrdzuje správne umiestnenie; spustí sa obrábací cyklus a robot vyčistí oblasť.
Ďalšia stanica:Robot prenesie hotový diel do vykladacích/kontrolných staníc a potom sa presunie k ďalšiemu stroju, ktorý požaduje servis.
Typické konfigurácie viac{0}}CNC usporiadania
2-strojová bunka (CNC 1 ← ROBOT → CNC 2)
Najlepšie pre: Stroje so strednou dobou obrábacieho cyklu umiestnené v pevnom dosahu robota.
Typické použitie: Dva CNC sústruhy, dvojité vertikálne obrábacie centrá (VMC) alebo kombinovaná sústružnická{0}}a{1}}frézovacia linka.
3-strojová bunka (CNC 1 ← ROBOT → CNC 2 → CNC 3)
Najlepšie pre: Dlhšie cykly CNC obrábania, ktoré poskytujú robotu dostatočnú dráhu pohybu a priestor na údržbu.
Rozloženie: Kruhové/pol{0}}kruhové usporiadanie okolo robota s pevnou montážou-.
4-Strojová bunka (CNC 1 - CNC 2 - ROBOT + LINEÁRNA KOĽAJNICA - CNC 3 - CNC 4)
Najlepšie pre: -veľkoobjemové zariadenia alebo široko rozmiestnené stroje.
Funkcia: 7.-osová lineárna posuvná koľajnica dynamicky rozširuje operačný rozsah robota naprieč lineárnymi rozloženiami.
Gripper Systems & End-of{1}}Arm Tooling
Uchopovače sú prispôsobené na základe geometrie dielu, citlivosti povrchu a procesných požiadaviek:
Pneumatické uchopovače:Štandardné, robustné riešenie pre časti zo železných a neželezných{0}}kovov.
Elektrické uchopovače:Programovateľné ovládanie zdvihu, polohy a sily uchopenia pre jemné alebo rôznorodé diely.
Magnetické úchyty:Ideálne pre ploché železné komponenty, dosky alebo polotovary.
Dvojité chápadlá:Drží súčasne surový aj hotový diel, čím skracuje{0}}čas výmeny dvierok až o 50 %.
Vlastné dizajny čeľustí:Kontaktné podložky, V-bloky a tvarované prsty pre nepravidelné odliatky alebo leštené povrchy.
Technické hodnotenie projektu
Ak chcete získať prispôsobený návrh rozloženia, simuláciu doby cyklu a komerčnú cenovú ponuku, uveďte nasledujúce technické podrobnosti:
Špecifikácia CNC stroja:Značka, presné modely, typ ovládača, rozmery otvárania dverí a aktuálne nastavenie upínania/upínania.
Parametre obrobku:Výkresy dielov (2D/3D), rozmery, surové/dokončené hmotnosti, materiál a povrchové obmedzenia.
Metriky výrobného cyklu:Čas obrábania na diel, aktuálny čas manuálneho nakladania/vykladania a cieľový denný výkon.
Plán rozloženia továrne:2D pôdorysná schéma zobrazujúca rozstup stroja, dostupnú podlahovú plochu a chodby pre prístup operátora.
FAQ
Populárne Tagy: viac{0}}strojový nakladací a vykladací robot, Čína výrobcovia viacerých{1}}strojových nakladacích a vykladacích robotov, továreň, Montážny a kontrolný robot SCARA
Tiež sa vám môže páčiť


Zaslať požiadavku